Smart Heating Solutions
Рынок силиконовых изделий растёт, но это не означает, что любая производственная линия востребована. Исследование Grand View оценило мировой рынок кремния в 20,77 млрд долларов США в 2023 году и прогнозировало среднегодовой рост на 6,6% в 2024–2030 годах. Это показатель всего рынка материалов, а не продаж оборудования. Разница важна.
Линия Производства Силиконовых Форм обеспечивает дозирование компонентов, перемешивание, вакуумную дегазацию, формование и отверждение. При выборе поставщиков стоит сравнивать точность дозаторов, стабильность температуры и качество тестовых образцов. Попросите показать цикл материала, который появится на вашем. Красивой презентации недостаточно. Иногда именно сервис решает больше, чем паспортная производительность.
Принцип управления качеством Эдвардса Деминга часто передают фразу: «Качество — ответственность каждого». Для такой линии это особенно заметно: ошибка в рецептуре или пузырьки в смеси могут испортить целую партию. В обзоре десяти источников важны не только цена и скорость, но и обучение операторов, доступность деталей и опыт запуска оборудования. Универсального лидера нет. И это стоит признать: ограничение открытых данных о поставках таких линий немного, поэтому производители обещают, что следует проверять испытания и технические документы.
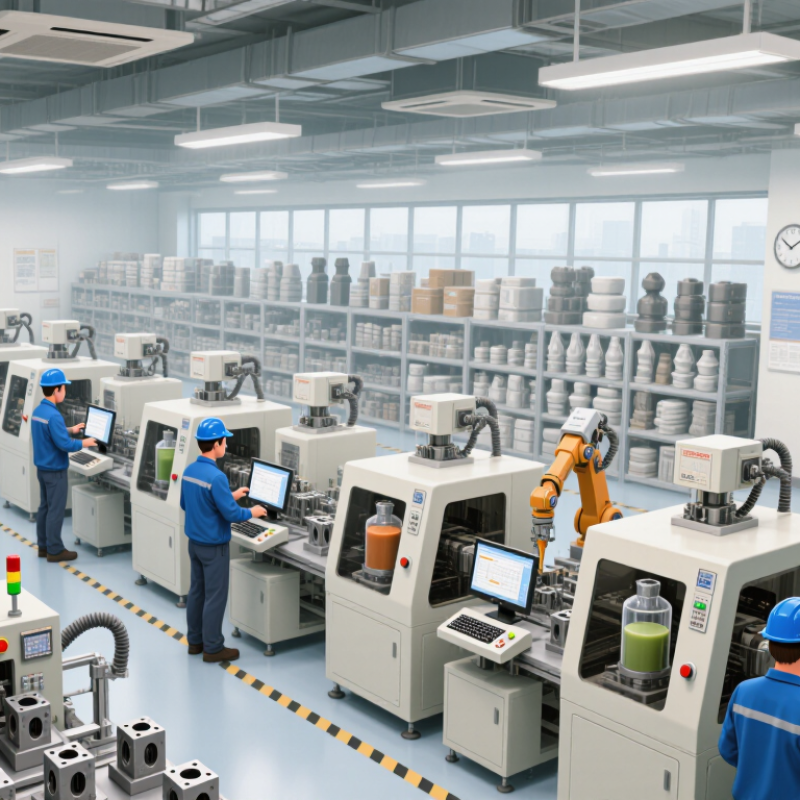
Линия по производству силиконовых форм обычно включает несколько этапов: подготовка и дозирование компонентов, размешивание, заливку, отверждение и извлечение готовых изделий. В смесителе важно равномерно распределить пигменты и добавки. Вакуумирование помогает уменьшить количество пузырьков, особенно в традиционных полостях. Затем смесь придают форму вручную или через дозирующий узел. Скорость подачи должна соответствовать вязкости материала.
Для небольших производств часто достаточно смесителя, вакуумной камеры, дозатора и термошкафа. На более крупном участке включается автоматическая подача и контроль температуры. Проверьте, можно ли регулировать режимы под разные размеры форм. Полезно оценить доступ к узлам очистки: остатки силикона в соплах быстро нарушают стабильную дозировку. Идеальная автоматизация не всегда выгодна. Никакая настройка занимает больше времени, чем ручная работа.
Совет: запросите пробный цикл вашего существа. Проверьте пузырьки, точность дозы и время отверждения. Запишите параметры частей.
Сравнивайте поставщиков, уточняйте комплектацию, требования к размещению и наличие обучения операторов. Попросите показать схему линии и список расходных деталей. Уточните, какие параметры можно изменить самостоятельно, а при каких условиях потребуется сервисный специалист. Не ориентируйтесь только на заявленную производительность: фактический результат зависит от качества продукта, приготовления смеси и времени на очистку. Стоит признать: даже хороший проект требует доработки после первых запусков.
При выборе поставщика линии для производства силиконовых форм измеряйте не только цену и заявленную производительность. Запросите технические характеристики дозатора, диапазон регулировки температуры и описание системы перемешивания. Для пробного запуска подготовьте свой материал и типовую форму. Так можно проверить качество заполнения, наличие пузырьков и повторяемость изделий. Один удачный образец еще не свидетельствует о стабильности процесса: попросите провести несколько циклов подряд.
Уточните, какие формы оснастки соответствуют оборудованию и сколько времени занимает переналадка. Важно просмотреть перечень запасных частей, сроки их поставки и условия технической поддержки. Попросите показать, как оператор очищает узлы после смены материала. В коммерческом предложении проверьте, что входит в поставку: монтаж, обучение, настройка. На бумаге всё просто выглядит. Что касается граничных ограничений, их иногда можно найти уже в цехе, поэтому задавайте неудобные вопросы заранее.
Советы: зафиксируйте параметры тестового запуска — температуру, время цикла и объем дозирования. Сохраните трупы. Сравните их после пребывания, а не только у станка.
Это анонимизированная система оценки, а не проверенный рейтинг конкретных компаний. Предложенные весовые коэффициенты в сумме составляют 100%; их следует скорректировать в соответствии с требованиями к продукту и производству.
| Классифицировать | Критерий отбора | Рекомендуемый вес | Что нужно проверить | Практический метод оценки |
|---|---|---|---|---|
| 1 | Соответствие технологическому процессу и материалу | 18% | Опыт работы с требуемыми процессами, такими как литье под давлением жидкого силиконового каучука (LSR), компрессионное формование твердого силикона, экструзия или литье. | Запросите технологические ссылки и подтвердите совместимость с требуемым сортом силикона, геометрией изделия и производственными требованиями. |
| 2 | Возможность интеграции производственных линий | 14% | Умение определять взаимосвязи между формовочным оборудованием, системами перемещения материалов, пресс-формами, оборудованием для отверждения, обрезкой и контролем качества. | Проанализируйте технологическую схему, перечень оборудования, требования к инженерным сетям и матрицу ответственности для всей производственной линии. |
| 3 | Проектирование пресс-форм и оснастки | 12% | Пригодность конструкции пресс-формы для данной детали, включая полости, вентиляцию, подачу материала, контроль температуры и способ извлечения из формы. | Запросить проверку конструкции на соответствие чертежу детали и согласовать условия испытаний пресс-формы и критерии приемки перед началом производства. |
| 4 | Контроль процесса и воспроизводимость | 11% | Контроль и регистрация соответствующих параметров процесса, таких как температура, давление, время и дозировка материала, в зависимости от применимости процесса. | Проведите повторные испытания с использованием согласованной детали и проанализируйте записанные настройки, результаты измерений образцов и данные о дефектах. |
| 5 | Данные о производственной мощности и времени цикла | 10% | Расчет производственной мощности на основе характеристик детали, конфигурации пресс-формы, технологического цикла, переналадок и запланированного графика работы. | Подтвердите расчет в ходе контролируемого испытания; отличайте продемонстрированное время цикла от целевого или проектного расчета. |
| 6 | Обеспечение качества и документация | 9% | Планы инспекций, документация на оборудование, процедуры калибровки, варианты прослеживаемости и поддержка требований покупателя к качеству. | Изучите примеры документов и определите методы контроля и допустимые пределы для продукта и производственной линии. |
| 7 | Приёмка и ввод в эксплуатацию на заводе | 8% | Заводские приемочные испытания (FAT), план установки, приемочные испытания на объекте (SAT) и передача объекта оператору. | Необходимо письменно согласовать условия проведения испытаний, количество образцов, критерии прохождения/непрохождения испытаний, а также ответственность за корректирующие действия. |
| 8 | Техническое обслуживание и запасные части | 7% | Инструкции по техническому обслуживанию, рекомендуемые запасные части, порядок сервисного обслуживания и документально оформленные условия гарантии. | Запросите список запасных частей с указанием сроков поставки и уточните в договоре порядок реагирования на запросы на обслуживание. |
| 9 | Требования безопасности и нормативные требования | 6% | Защитные ограждения оборудования, аварийные выключатели, электротехническая документация и документация соответствия, применимые к месту установки. | Проведите проверку оценки рисков и необходимых документов, соответствующих требованиям, совместно с группами по технике безопасности и инженерным вопросам покупателя. |
| 10 | Общая стоимость владения и доставки | 5% | Указанный объем работ, исключения, стоимость установки и обучения, ожидаемые расходные материалы, график поставки и условия оплаты. | Сравните сопоставимые предложения и задокументируйте допущения, исключения и зависимости от графика. |
Десять направляющих подачи для производства силиконовых форм позволяют подготовить и переместить материал. Для небольшой мастерской ручная загрузка из ёмкости и гравитационная подача. Более стабильный поток подает бункер с блокировкой, дозирующим насосом и компонентами автоматического дозатора. В их число также входят линия подачи пигмента, узел для смешивания, вакуумная камера с возможностью подачи, подогреваемый шланг, распределительный коллектор и многопозиционная система заполнения формы. Это не десять универсальных решений: части узлов объединяются, если позволяют рецептура и объем выпуска.
Совет: проверяйте материал на высокую вязкость. Короткий тестовый прогон показывает, что пузырьки в углах формы и продолжаются. Измерьте температуру в ёмкости и сопла. Разница оказывается заметной.
При выборе учитывают размер партии, точность дозирования и время очистки между сменами состава. Для вязкого силикона важен устойчивый насос и шланги без резки изгибов; иначе подача пульсирует. Контактные детали должны быть совместимы с сырьём, а соединения — доступны для проверки. Полезный манометр, прозрачная трубка и журнал пробных запусков. Расчёты производительности иногда выглядят слишком оптимистично: на пример промывка и переналадка тоже занимают время.
На этой диаграмме показана типичная последовательность этапов производства силиконовых форм. Она описывает общий производственный процесс, а не рейтинг или сравнение характеристик поставщиков.
При обеспечении поставок линий для производства силиконовых форм важно следить не только за скоростью выпуска. Одни решения рассчитаны на ручную загрузку и небольшие серии, другие объединяют дозирование, смешивание, вакуумирование и заливку. Вакуумная камера помогает уменьшить количество пузырьков, но сама по себе не исправляет ошибки в рецептуре или подготовке моделей. Это важно.
В комплектацию могут входить смесители с контролем температуры, дозирующие насосы, формы для испытаний и шкаф для полимеризации. Уточняйте диапазон вязкости материала и точность подачи: на тонких деталях даже небольшое отклонение заметно. Попросите провести пробный цикл на вашем факультете, а не просто образце. Так проще оценить качество кромок и повторяемость размеров.
Производственные возможности следует проверять в первом режиме работы: продолжительность цикла, объем камеры и время очистки оборудования между партиями. Иногда заявленная производительность выглядит эффектно, но не учитывает смену смесей и обслуживание. Здесь легко ошибиться. Уточните также доступность расходных частей, понятность инструкций и обучение операторов. Хорошая линия не обязательно самая автоматическая: для частых изменений настроек гибкая настройка может оказаться полезнее. Но это необходимость проверить на примере.
Выбирая поставщика линий для производства силиконовых форм, оценивайте не только цену и заявленную производительность. Попросите показать полный цикл: дозирование компонентов, вакуумную дегазацию, заливку и отверждение. Уточните, с какой вязкостью силикона и размерами формы оборудование работает. Попросите провести пробный запуск ваших смесей. На столе должны быть кристаллы без пузырей, недоливов и заметного разброса размеров.
Это важнее красивой презентации.
Проверьте, пожалуйста, обратите внимание на рецепт, обучение операторов и список запасных частей. Определите, как быстро поставщик реагирует на остановку линии и на пусковую кнопку.
По данным отчёта World Robotics 2024 Всемирной федерации робототехники, в 2023 году в мире установлено 541 302 промышленных робота; общий действующий парк набрал 4 281 585 единиц.
Это показатель обеспечения автоматизации, но не гарантия безопасности конкретной линии. И тут легко ошибиться. Попросите учесть выпуск на вашей оснастке и зафиксировать критерии приема: время цикла, процент брака, точность дозирования. Даже хороший расчёт не заменяет тест.
Сравните также доступность расходников и условия гарантии: простой из-за недорогого клапана может сорвать весь график.